- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
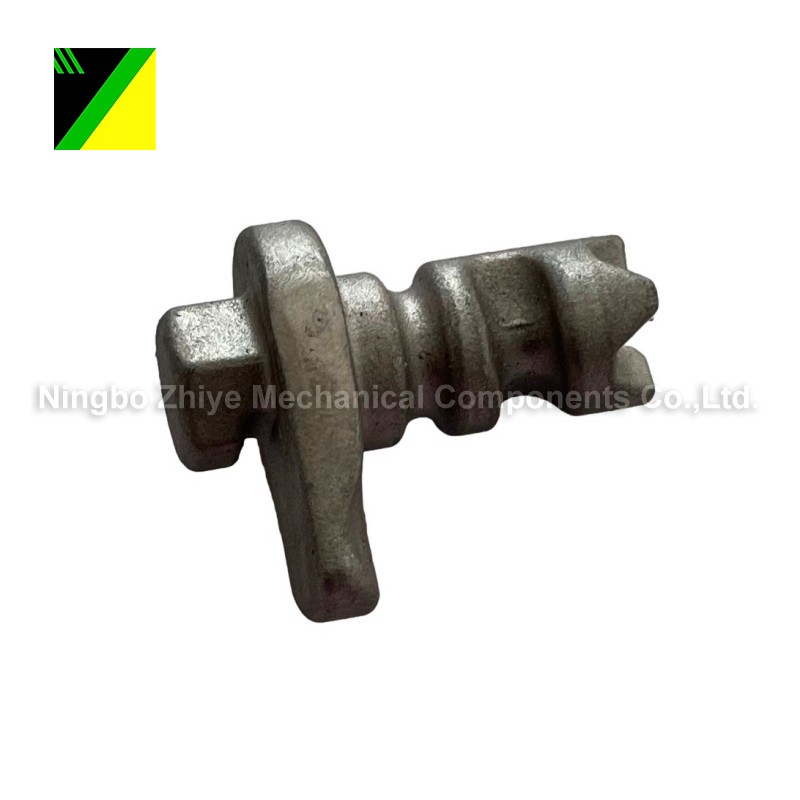
42CrMo मिश्र धातु स्टील कास्टिंग म्हणजे काय आणि ते यांत्रिक घटकांची मागणी कशी करते?
42CrMo मिश्र धातु स्टील कास्टिंगयांत्रिक घटकांसाठी एक उपाय आहे ज्यासाठी सामर्थ्य, कणखरपणा, पोशाख प्रतिरोध आणि संरचनात्मक विश्वासार्हता यांचे उपयुक्त संयोजन आवश्यक आहे. सामग्री सामान्यतः क्रोमियम-मोलिब्डेनम अभियांत्रिकी स्टील्सशी संबंधित असते आणि 42CrMo4 आणि AISI 4140 सारख्या ग्रेडशी जवळून संबंधित असते, जरी अचूक समतुल्य लागू मानक आणि तपशीलांवर अवलंबून असते. कास्ट घटकांसाठी, केवळ सामग्रीची निवड पुरेसे नाही. मेल्टिंग प्रॅक्टिस, मोल्ड डिझाइन, फीडिंग, सॉलिडिफिकेशन कंट्रोल, उष्णता उपचार, मितीय अचूकता, मशीनिंग भत्ता आणि तपासणी या सर्व गोष्टी अंतिम घटकावर प्रभाव पाडतात.
हे मार्गदर्शक 42CrMo मिश्र धातु स्टील कास्टिंगमागील व्यावहारिक विचारांचे स्पष्टीकरण देते आणि हे दाखवते की कसे योग्य उत्पादक जसे कीनिंगबो झिये मेकॅनिकल कॉम्पोनंट्स कं, लि.उत्पादन आणि तपासणीद्वारे सामग्रीच्या निवडीपासून सानुकूल यांत्रिक घटकांशी संपर्क साधू शकतो.
सामग्री सारणी
- 42CrMo मिश्र धातु स्टील कास्टिंग काय आहे?
- 42CrMo स्टीलची साहित्य वैशिष्ट्ये
- रासायनिक रचना आणि साहित्य ओळख
- कास्टिंग प्रक्रियेचा घटक गुणवत्तेवर कसा परिणाम होतो
- उष्णता उपचार महत्त्वाचे का आहेत
- मशीनिंग आणि मितीय अचूकता
- 42CrMo कास्टिंगसाठी गुणवत्ता नियंत्रण बिंदू
- सामान्य अनुप्रयोग
- 42CrMo कास्टिंग कसे निर्दिष्ट करावे
- मॅन्युफॅक्चरिंग पार्टनरमध्ये काय पहावे
- वारंवार विचारले जाणारे प्रश्न
- अंतिम विचार
1. 42CrMo मिश्र धातु स्टील कास्टिंग म्हणजे काय?
42CrMo मिश्र धातु स्टील कास्टिंग 42CrMo किंवा लागू समतुल्य ग्रेड म्हणून निर्दिष्ट केलेल्या क्रोमियम-मोलिब्डेनम मिश्र धातु स्टीलचा वापर करून तयार केलेल्या कास्ट मेकॅनिकल घटकाचा संदर्भ देते. पदनाम मध्यम-कार्बन, लो-ॲलॉय अभियांत्रिकी स्टीलशी संबंधित आहे जेथे यांत्रिक शक्ती आणि कणखरपणा महत्त्वपूर्ण आहे.
42CrMo4, युरोपियन मानकांनुसार मटेरियल क्रमांक 1.7225 म्हणून ओळखले जाते, त्याची सामान्यतः AISI 4140, JIS SCM440 आणि संबंधित ग्रेडशी तुलना केली जाते. तथापि, खरेदीदारांनी असे गृहीत धरू नये की भिन्न मानके आपोआप अदलाबदल करण्यायोग्य आहेत. रासायनिक मर्यादा, उष्मा-उपचार परिस्थिती, उत्पादनाचे स्वरूप, यांत्रिक आवश्यकता आणि तपासणी मानके नेहमी रेखाचित्र किंवा खरेदी विनिर्देशांच्या विरूद्ध पुष्टी केली पाहिजेत.
लो-स्ट्रेस स्ट्रक्चर्ससाठी वापरल्या जाणाऱ्या साध्या स्टीलच्या कास्टिंगच्या विपरीत, 42CrMo घटक अनेकदा प्रभाव, वारंवार भार, घर्षण, टॉर्क किंवा उंचावलेल्या यांत्रिक तणावाच्या संपर्कात असलेल्या भागांसाठी निवडला जातो. हे उत्पादन सातत्य विशेषतः महत्वाचे बनवते.
2. 42CrMo स्टीलची साहित्य वैशिष्ट्ये
42CrMo स्टीलचे आकर्षण सामर्थ्य, कडकपणा, कणखरता आणि योग्य प्रक्रिया आणि उष्मा उपचारांद्वारे साध्य करता येणारी यंत्रक्षमता यांच्यातील संतुलनातून येते. क्रोमियम कठोरता आणि पोशाख-संबंधित कार्यक्षमतेत योगदान देते, तर मॉलिब्डेनम कठोरता आणि टेम्परिंग प्रभावांना प्रतिकार सुधारण्यास मदत करते.
प्रकाशित तांत्रिक अभ्यासातून असे दिसून आले आहे की उष्णता उपचार 42CrMo4 चे मायक्रोस्ट्रक्चर आणि यांत्रिक प्रतिसाद मोठ्या प्रमाणात बदलू शकतात. क्वेंचिंगमुळे मार्टेन्सिटिक रचना निर्माण होऊ शकते, तर टेम्परिंगमुळे कडकपणा, ताकद, वाढवणे आणि प्रभाव वर्तन बदलते. त्यामुळे अंतिम गुणधर्म केवळ नाममात्र सामग्रीच्या ग्रेडवरच नव्हे तर वास्तविक उष्णता-उपचार मार्गावर देखील अवलंबून असतात.
| वैशिष्ट्यपूर्ण | व्यावहारिक महत्त्व |
|---|---|
| उच्च शक्ती क्षमता | भरीव यांत्रिक भार वाहून नेणाऱ्या घटकांसाठी उपयुक्त. |
| चांगली कठोरता | योग्य उष्णता उपचाराद्वारे नियंत्रित यांत्रिक गुणधर्मांना समर्थन देते. |
| कणखरपणा | महत्वाचे जेथे घटक प्रभाव किंवा चक्रीय लोडिंग अनुभवतात. |
| योग्य उपचारानंतर यंत्रक्षमता | कास्ट ब्लँक्स अचूक पूर्ण झालेल्या घटकांमध्ये रूपांतरित करण्याची अनुमती देते. |
| उष्णता-उपचार प्रतिसाद | ऍप्लिकेशन आवश्यकतांनुसार गुणधर्म समायोजित करण्यास सक्षम करते. |
3. रासायनिक रचना आणि साहित्य ओळख
ठराविक 42CrMo4 तपशीलामध्ये अंदाजे 0.38–0.45% कार्बन, 0.60–0.90% मँगनीज, सुमारे 0.90–1.20% क्रोमियम आणि अंदाजे 0.15-0.30% मॉलिब्डेनम, सिलिकॉन, सल्फोसह इतर घटकांवर नियंत्रण ठेवता येते. मानक तंतोतंत मर्यादा नेहमी सामान्य ऑनलाइन मटेरियल चार्ट ऐवजी गव्हर्निंग मटेरियल स्पेसिफिकेशनवरून घेतली पाहिजे.
हा फरक विशेषतः आंतरराष्ट्रीय खरेदीसाठी महत्त्वाचा आहे. खरेदीदार एखाद्या घटकाचे वर्णन “42CrMo” म्हणून करू शकतो, तर निर्मात्याला आवश्यक तपशील EN 10083-3 42CrMo4, एक GB/T ग्रेड, AISI 4140, JIS SCM440, किंवा औपचारिकपणे निर्दिष्ट केलेली सामग्री आहे की नाही हे निर्धारित करणे आवश्यक असू शकते.
खरेदी टीप:
कोटेशनची विनंती करताना नेहमी सामग्री मानक, आवश्यक उष्णता-उपचार स्थिती, यांत्रिक-मालमत्ता आवश्यकता, कास्टिंग वजन किंवा परिमाणे, मशीनिंग आवश्यकता, तपासणी आवश्यकता आणि इच्छित अनुप्रयोग प्रदान करा.
4. कास्टिंग प्रक्रियेचा घटक गुणवत्तेवर कसा परिणाम होतो
कास्टिंग वितळलेल्या मिश्रधातूचे जवळच्या-नेट-आकाराच्या घटकामध्ये रूपांतरित करते, परंतु अंतिम उत्पादनाची गुणवत्ता भरणे आणि घनता दरम्यान काय होते यावर बरेच अवलंबून असते. मिश्र धातुच्या स्टीलच्या घटकांसाठी, निर्मात्याने मोल्ड डिझाइन, गेटिंग, राइझर्स, थर्मल ग्रेडियंट्स, संकोचन, गॅस व्यवस्थापन आणि घनता वर्तन यांचा विचार केला पाहिजे.
तांत्रिकदृष्ट्या योग्य कास्टिंग प्रक्रियेने दोष कमी केले पाहिजेत जे मशीनिंगनंतर किंवा सेवेदरम्यान गंभीर होऊ शकतात. विशिष्ट चिंतेमध्ये संकोचन पोकळी, सच्छिद्रता, समावेश, क्रॅक, अपूर्ण भरणे, मितीय विकृती आणि अत्यधिक मशीनिंग भत्ता यांचा समावेश होतो.
- नमुना आणि मोल्ड डिझाइन:मूलभूत भूमिती स्थापित करते आणि आयामी सुसंगतता प्रभावित करते.
- गेटिंग सिस्टम:वितळलेली धातू साच्यात कशी प्रवेश करते हे नियंत्रित करते आणि अशांतता कमी करण्यास मदत करते.
- रिझर डिझाइन:संकुचिततेची भरपाई करण्यासाठी घनीकरण दरम्यान आहारास समर्थन देते.
- ओतण्याचे नियंत्रण:स्थिर भरणे राखण्यात आणि प्रक्रियेतील फरक कमी करण्यास मदत करते.
- घनीकरण व्यवस्थापन:अंतर्गत सुदृढता आणि मायक्रोस्ट्रक्चरल एकरूपता प्रभावित करते.
- साफसफाई आणि परिष्करण:गेट्स, राइजर, फ्लॅश आणि इतर कास्टिंग-संबंधित अतिरिक्त सामग्री काढून टाकते.
क्लिष्ट भागांसाठी, उत्पादनापूर्वी कास्टिंग सिम्युलेशन आणि अभियांत्रिकी पुनरावलोकन मौल्यवान असू शकते कारण फीडिंग किंवा गेटिंगमधील बदल हे वारंवार उत्पादन अपयशी होण्यापेक्षा प्रक्रियेच्या नियोजनादरम्यान करणे सोपे असते.
5. उष्णता उपचार महत्त्वाचे का आहेत
परफॉर्मन्स-ओरिएंटेड 42CrMo घटक तयार करण्यासाठी उष्णता उपचार हा सर्वात महत्त्वाचा टप्पा आहे. समान नाममात्र स्टील ग्रेड त्याच्या थर्मल इतिहासावर अवलंबून लक्षणीय भिन्न यांत्रिक वर्तन दर्शवू शकतो.
सामान्य उपचार मार्गांमध्ये सामान्यीकरण, एनीलिंग, शमन, टेम्परिंग किंवा आवश्यक घटक गुणधर्मांनुसार निवडलेल्या संयोजनांचा समावेश असू शकतो. 42CrMo4 वरील संशोधनात असे दिसून आले आहे की शमन केल्याने बळकटी आणि कडकपणा वाढू शकतो आणि वाढीवपणा कमी होतो, तर त्यानंतरच्या टेम्परिंगमुळे ताकद, कडकपणा, लवचिकता आणि प्रभाव वर्तन यांच्यातील संतुलन सुधारू शकते.
उत्पादन घटकांसाठी, उद्दिष्ट केवळ शक्य तितकी उच्च कठोरता प्राप्त करणे नसावे. पुरेशा कडकपणाशिवाय जास्त कडकपणा अवांछित मालमत्ता शिल्लक निर्माण करू शकतो. घटकाच्या वास्तविक सेवा परिस्थितीवर आधारित लक्ष्य यांत्रिक गुणधर्म स्थापित करणे हा एक चांगला दृष्टीकोन आहे.
| उपचार स्टेज | ठराविक उद्देश |
|---|---|
| एनीलिंग | कडकपणा कमी करा आणि यंत्रक्षमता सुधारा किंवा पुढील प्रक्रियेसाठी सामग्री तयार करा. |
| सामान्यीकरण | मायक्रोस्ट्रक्चर परिष्कृत किंवा समायोजित करा आणि एक सुसंगत प्रारंभिक स्थिती प्रदान करा. |
| शमन करणे | नियंत्रित परिवर्तनाद्वारे कठोरता आणि सामर्थ्य वाढवा. |
| टेंपरिंग | शमन केल्यानंतर कडकपणा, कडकपणा, ताकद आणि लवचिकता समायोजित करा. |
6. मशीनिंग आणि मितीय अचूकता
ठोस बिलेटमधून संपूर्णपणे घटक मशीनिंग करण्याच्या तुलनेत कास्टिंग सामग्रीचे प्रमाण लक्षणीयरीत्या कमी करू शकते जे काढून टाकणे आवश्यक आहे. तथापि, कास्टिंगसाठी सामान्यत: बोअर, शाफ्ट, माउंटिंग फेस, थ्रेड्स, सीलिंग पृष्ठभाग आणि अचूक स्थान यांसारख्या गंभीर पृष्ठभागांवर मशीनिंग आवश्यक असते.
म्हणून कास्टिंग डिझाइन स्टेज दरम्यान मशीनिंग भत्ते स्थापित केले पाहिजेत. अपुऱ्या भत्त्यामुळे पृष्ठभागाच्या साफसफाईनंतर अंतिम परिमाण प्राप्त करणे कठीण होऊ शकते, तर जास्त भत्त्यामुळे मशीनिंगचा वेळ, सामग्रीचा वापर आणि उत्पादन खर्च वाढतो.
मुख्य आयामी विचार
- अभियांत्रिकी रेखाचित्रातून थेट गंभीर परिमाणे परिभाषित करा.
- मशिन टोलरन्सपासून कास्ट टोलरन्स वेगळे करा.
- मशीनिंग प्लॅनिंग करण्यापूर्वी डेटाम पृष्ठभाग ओळखा.
- कार्यात्मक क्षेत्रांसाठी पृष्ठभागाची उग्रता निर्दिष्ट करा.
- उष्णता उपचारानंतर विकृतीचा विचार करा.
- केवळ कास्टिंग स्टेजवर अवलंबून न राहता अंतिम मशीनिंगनंतर गंभीर परिमाणांचे निरीक्षण करा.
7. 42CrMo कास्टिंगसाठी गुणवत्ता नियंत्रण बिंदू
विश्वासार्ह 42CrMo मिश्र धातु स्टील कास्टिंग प्रोग्रामने अंतिम तपासणी कार्यक्रमाऐवजी गुणवत्ता ही प्रक्रिया मानली पाहिजे. प्रत्येक टप्प्यात परिभाषित नियंत्रणे आणि स्वीकृती निकष असावेत.
| स्टेज | शिफारस केलेले नियंत्रण | ग्राहक लाभ |
|---|---|---|
| साहित्याची तयारी | रासायनिक रचना सत्यापन आणि सामग्री शोधण्यायोग्यता | अभिप्रेत मिश्र धातु तपशील पुष्टी करते. |
| कास्टिंग | व्हिज्युअल तपासणी आणि प्रक्रिया निरीक्षण | टाळता येण्याजोगे कास्टिंग दोष कमी करते. |
| उष्णता उपचार | तापमान, वेळ, कूलिंग आणि बॅच रेकॉर्ड | उत्पादन बॅच दरम्यान सुसंगतता सुधारते. |
| तपासणी | मितीय, कठोरता, यांत्रिक आणि योग्य NDT तपासणी | आवश्यकता पूर्ण झाल्याचा पुरावा देतो. |
| अंतिम दस्तऐवजीकरण | तपासणी अहवाल आणि ट्रेसिबिलिटी रेकॉर्ड | इनकमिंग तपासणी आणि दीर्घकालीन गुणवत्ता व्यवस्थापनास समर्थन देते. |
घटक भूमिती आणि सेवा परिस्थितींवर अवलंबून, अल्ट्रासोनिक, चुंबकीय कण, रेडियोग्राफिक किंवा इतर योग्य पद्धती यांसारख्या विनाशकारी चाचणी निर्दिष्ट केल्या जाऊ शकतात. प्रत्येक भागावर प्रत्येक तपासणी पद्धत आपोआप लागू करण्यापेक्षा घटक जोखीम, भूमिती, लागू मानक आणि ग्राहकांच्या गरजांनुसार अचूक पद्धत निवडली पाहिजे.
8. सामान्य अनुप्रयोग
42CrMo-प्रकार मिश्र धातु स्टील्सचा वापर यांत्रिकरित्या मागणी असलेल्या घटकांसाठी मोठ्या प्रमाणावर केला जातो. त्यांचे सामर्थ्य आणि कणखरपणाचे संयोजन त्यांना अशा भागांसाठी योग्य बनवते जेथे मूलभूत कार्बन स्टील आवश्यक कामगिरी प्रदान करू शकत नाही.
ऑटोमोटिव्ह आणि वाहतूक
स्ट्रक्चरल आणि पॉवर-ट्रांसमिशन घटक वारंवार भारांच्या संपर्कात आहेत.
औद्योगिक यंत्रसामग्री
घरे, कंस, शाफ्ट, सपोर्ट आणि इतर लोड-बेअरिंग यांत्रिक भाग.
खाण उपकरणे
प्रभाव, ओरखडा आणि भारी ऑपरेटिंग भारांच्या संपर्कात असलेले घटक.
बांधकाम यंत्रसामग्री
सामर्थ्य आणि टिकाऊपणाचे संयोजन आवश्यक असलेले यांत्रिक घटक.
ऊर्जा उपकरणे
निवडलेले घटक जेथे नियंत्रित यांत्रिक गुणधर्म आवश्यक आहेत.
सामान्य अभियांत्रिकी
अनुप्रयोग-विशिष्ट रेखाचित्रांनुसार तयार केलेले सानुकूल यांत्रिक घटक.
9. 42CrMo कास्टिंग कसे निर्दिष्ट करावे
सर्वात सामान्य खरेदी समस्यांपैकी एक म्हणजे पुरेशी तांत्रिक माहिती नसताना केवळ साहित्याचे नाव प्रदान करणे. "42CrMo कास्टिंग" सामान्य सामग्रीची दिशा ओळखते, परंतु ते तयार घटक पूर्णपणे परिभाषित करत नाही.
अधिक अचूक कोटेशन आणि उत्पादन योजनेसाठी, खरेदीदारांनी खालील माहिती तयार करावी:
- 2D अभियांत्रिकी रेखाचित्र आणि/किंवा 3D CAD मॉडेल
- आवश्यक साहित्य मानक आणि ग्रेड
- अंदाजे कास्टिंग वजन आणि तयार वजन
- वार्षिक किंवा बॅच उत्पादन प्रमाण
- आवश्यक उष्णता-उपचार स्थिती
- यांत्रिक-मालमत्ता आवश्यकता
- मशीनिंग आवश्यकता आणि गंभीर सहिष्णुता
- पृष्ठभाग समाप्त आवश्यकता
- विना-विध्वंसक चाचणी आवश्यकता, लागू असल्यास
- पॅकेजिंग आणि शिपिंग आवश्यकता
- लागू ग्राहक किंवा उद्योग तपशील
हे तपशील लवकर प्रदान केल्याने वारंवार तांत्रिक स्पष्टीकरण कमी होऊ शकते, अवतरण गृहीतके टाळता येतात आणि निर्मात्याला टूलिंग, कास्टिंग पद्धत, मशीनिंग आवश्यकता, तपासणी प्रक्रिया आणि उत्पादन खर्चाचे मूल्यांकन करणे सोपे होते.
10. मॅन्युफॅक्चरिंग पार्टनरमध्ये काय पहावे
मिश्रधातूच्या स्टीलच्या कास्टिंगसाठी निर्माता निवडताना युनिटच्या किमतीची तुलना करण्यापेक्षा अधिक समावेश असावा. उत्पादन भागीदार सामग्री, कास्टिंग डिझाइन, उष्णता उपचार, मशीनिंग, तपासणी आणि अंतिम अनुप्रयोग यांच्यातील संबंध समजून घेण्यास सक्षम असावे.
एक व्यावहारिक पुरवठादार चेकलिस्ट
- पुरवठादार ग्राहक रेखाचित्रे आणि 3D मॉडेल्समधून काम करू शकतो का?
- पुरवठादार साहित्य शोधण्यायोग्यता प्रदान करू शकतो?
- उष्णता उपचार नियंत्रित आणि दस्तऐवजीकरण केले जाऊ शकते?
- कास्टिंग केल्यानंतर पुरवठादार मशीनिंग करू शकतो किंवा समन्वय साधू शकतो का?
- योग्य उपकरणांसह गंभीर परिमाणांची तपासणी केली जाऊ शकते का?
- पुरवठादार प्रोटोटाइप विकास आणि उत्पादन प्रमाणांना समर्थन देऊ शकतो का?
- शिपमेंटसह दर्जेदार दस्तऐवज प्रदान केले जाऊ शकतात?
- उत्पादन सुरू होण्यापूर्वी अभियांत्रिकीचे प्रश्न सोडवता येतील का?
निंगबो झिये मेकॅनिकल कॉम्पोनंट्स कं, लि.जेनेरिक स्टील मटेरियल खरेदी करण्याऐवजी सानुकूलित यांत्रिक घटकांची आवश्यकता असलेल्या ग्राहकांसाठी उत्पादन भागीदार म्हणून स्थान दिले जाऊ शकते. प्रकल्प-आधारित सोर्सिंगसाठी, रेखाचित्रांचे पुनरावलोकन करण्याची क्षमता, कार्यात्मक आवश्यकता समजून घेणे, उत्पादन प्रक्रियांचे समन्वय साधणे आणि सातत्यपूर्ण तपासणी मानके राखणे हे सामग्रीइतकेच महत्त्वाचे असू शकते.
मजबूत पुरवठादार संबंध तांत्रिक संप्रेषणाने सुरू झाले पाहिजेत. मोठ्या प्रमाणावर उत्पादन करण्यापूर्वी, मटेरियल ग्रेड, कास्टिंग पद्धत, उष्णता उपचार, मशीनिंग डेटा, गंभीर सहिष्णुता, तपासणी योजना, पॅकेजिंग आवश्यकता आणि नमुना मंजुरी प्रक्रिया याची पुष्टी करणे उपयुक्त आहे.
11. वारंवार विचारले जाणारे प्रश्न
42CrMo 42CrMo4 सारखेच आहे का?
ते जवळून संबंधित पदनाम आहेत, परंतु त्यांना प्रत्येक खरेदी परिस्थितीसाठी आपोआप एकसारखे मानले जाऊ नये. 42CrMo4 एक परिभाषित युरोपियन ग्रेड आहे, सामान्यतः 1.7225 म्हणून ओळखला जातो. "42CrMo" वेगवेगळ्या राष्ट्रीय वैशिष्ट्यांचा संदर्भ घेऊ शकते. उत्पादनापूर्वी शासित मानक आणि रासायनिक आणि यांत्रिक आवश्यकतांची नेहमी पुष्टी करा.
42CrMo कास्टिंगसाठी योग्य आहे का?
या कुटुंबातील मिश्र धातुच्या स्टीलच्या ग्रेडचा वापर यांत्रिक घटकांच्या मागणीसाठी केला जाऊ शकतो, परंतु कास्टिंगसाठी योग्य मिश्र धातु तपशील आणि नियंत्रित फाउंड्री प्रक्रिया आवश्यक आहे. अंतिम कामगिरी रचना, कास्टिंग गुणवत्ता, उष्णता उपचार, मशीनिंग आणि तपासणी यावर अवलंबून असते.
उष्णता उपचाराने 42CrMo चे गुणधर्म बदलतात का?
होय. उष्णता उपचार कडकपणा, ताकद, कणखरपणा, वाढवणे आणि मायक्रोस्ट्रक्चरमध्ये लक्षणीय बदल करू शकतात. 42CrMo4 वरील प्रकाशित अभ्यास दर्शवितात की शमन आणि टेम्परिंग परिस्थितीचा यांत्रिक वर्तनावर थेट प्रभाव पडतो.
उष्णता उपचारानंतर 42CrMo कास्टिंग मशीन केले जाऊ शकते?
होय, निवडलेल्या उष्णता-उपचार स्थिती आणि आवश्यक मशीनिंग अचूकतेवर अवलंबून. उष्मा-उपचार प्रक्रियेसह मशीनिंग धोरण एकत्रितपणे नियोजित केले पाहिजे कारण मितीय बदल किंवा विकृती विचारात घेणे आवश्यक असू शकते.
स्टील कास्टिंगमध्ये खरेदीदारांनी कोणते दोष पहावे?
ठराविक चिंतेमध्ये संकोचन, सच्छिद्रता, समावेश, क्रॅक, अपूर्ण भरणे, विकृती आणि मितीय विचलन यांचा समावेश होतो. वास्तविक तपासणी आवश्यकता घटक भूमिती, सेवा परिस्थिती, लागू मानके आणि ग्राहक वैशिष्ट्यांवर अवलंबून असावी.
42CrMo कास्टिंग कोटेशनची विनंती करताना मी कोणती माहिती पाठवू?
रेखाचित्र किंवा 3D मॉडेल, सामग्री मानक, प्रमाण, कास्टिंग वजन, उष्णता-उपचार आवश्यकता, मशीनिंग आवश्यकता, आयामी सहनशीलता, तपासणी आवश्यकता आणि वितरण अपेक्षा अचूक अवतरणासाठी एक मजबूत प्रारंभिक बिंदू प्रदान करतात.
12. अंतिम विचार
42CrMo मिश्र धातु स्टील कास्टिंग ही केवळ उच्च-शक्तीचे स्टील वितळणे आणि साचा भरणे ही बाब नाही. अंतिम घटक कनेक्टेड मॅन्युफॅक्चरिंग साखळीचा परिणाम आहे ज्यामध्ये सामग्री नियंत्रण, कास्टिंग डिझाइन, वितळणे आणि ओतणे, घनीकरण, उष्णता उपचार, मशीनिंग, तपासणी आणि दस्तऐवजीकरण समाविष्ट आहे.
खरेदीदारांसाठी, घटकाला केवळ भौतिक नावाने न वापरता त्याच्या वास्तविक अभियांत्रिकी आवश्यकतांनुसार परिभाषित करणे हा सर्वात प्रभावी दृष्टीकोन आहे. स्पष्ट रेखाचित्र, योग्य सामग्री तपशील, परिभाषित उष्णता-उपचार स्थिती, नियंत्रित आयामी आवश्यकता आणि योग्य तपासणी योजना अभियांत्रिकी संघ आणि निर्माता यांच्यातील संवादामध्ये लक्षणीय सुधारणा करू शकतात.
मागणी करणाऱ्या ऍप्लिकेशन्ससाठी, अनुभवी यांत्रिक घटक निर्मात्यासोबत काम केल्याने उत्पादनातील धोके महाग समस्या होण्याआधी ओळखण्यात मदत होऊ शकते.निंगबो झिये मेकॅनिकल कॉम्पोनंट्स कं, लि.सानुकूलित मिश्र धातु स्टील यांत्रिक घटक आणि प्रकल्प-आधारित उत्पादन उपाय शोधत असलेल्या ग्राहकांना समर्थन देऊ शकते.
सानुकूलित 42CrMo मिश्र धातु स्टील घटकांची आवश्यकता आहे?
तुमच्याकडे तांत्रिक रेखाचित्र, नमुना, 3D मॉडेल किंवा विशिष्ट यांत्रिक आवश्यकता असल्यास, Ningbo Zhiye Mechanical Components Co.,Ltd. तुमच्या प्रकल्पासाठी सामग्री, कास्टिंग आवश्यकता, उष्णता उपचार, मशीनिंग आणि तपासणी विचारांचे मूल्यांकन करण्यात मदत करू शकते.
विकासात एक प्रकल्प आहे?आमच्याशी संपर्क साधातुमच्या गरजांवर चर्चा करण्यासाठी आणि योग्य उत्पादन उपाय शोधण्यासाठी.